- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy

როგორ გააუმჯობესეს სპილენძის მავთულის ხარისხი და გამტარუნარიანობა
ლითონის ფორმირების 16 წლიანი გამოცდილების საფუძველზეJiangsu Goodroller Machinery Co., Ltd. (GRM), ეს სტატია განიხილავს რამდენად თანამედროვეაბინა Wire Rolling Mills- განსაკუთრებით მოდულარული ორი-მაღალი და ოთხი-მაღალი კონფიგურაციები - იძლევა გაზომვადი მიღწევებს სპილენძის ბრტყელი მავთულის ხარისხსა და გამტარუნარიანობაში. ჩვენ ვფარავთ ტექნიკურ საფუძვლებს, ვადარებთ კონფიგურაციებს სტრუქტურირებულ ცხრილში, ვაზიარებთ რეალურ სამყაროში აპლიკაციების სცენარებს ტრანსფორმატორების, ფოტოელექტროსადგურების და ელექტროძრავების სექტორებში და ვპასუხობთ კითხვებს მწარმოებლების მიერ ყველაზე ხშირად დასმულ კითხვებზე.
რატომ Rolling Beats ნახაზი სპილენძის ბრტყელი მავთულისთვის
მე ათწლეულზე მეტი გავატარე სპილენძის ბრტყელი მავთულის მწარმოებლების ყურებაში, რომლებიც ეჭიდებიან იმავე კომპენსაციას: ნახატი გაძლევს ფორმას, მაგრამ ასევე იძლევა ცვეთას, ზედაპირულ დეფექტებს და ჭერის სიჩქარეს. Rolling ცვლის ამ განტოლებას. როდესაც თქვენ გაივლით მრგვალ სპილენძის მავთულს ზუსტი რულონების სადგამებში, იმის ნაცვლად, რომ გაიძროთ იგი საყრდენებში, თქვენ მთლიანად აღმოფხვრის ზარალის დაკარგვას და მიიღებთ განზომილების კონტროლის დონეს, რომელსაც ნახატი უბრალოდ ვერ ემთხვევა.
GRM-ში, ჩვენ ვახვეწეთ ეს მიდგომა ჩვენი წარმოშობის დღიდან, როგორც Zhangjiagang Hongxinyuan Technology, 2008 წელს. 2015 წელს სტრატეგიული რესტრუქტურიზაციის შემდეგ, ჩვენ გავაორმაგეთ ის, რასაც ვაკეთებთ საუკეთესოდ - ინტელექტუალური ზუსტი მოძრავი ქარხნების დაპროექტება, რომლებიც აგვარებენ წარმოების რეალურ შეფერხებებს. Theბინა Wire Rolling Millsჩვენ დღეს ვაშენებთ ამ ფოკუსის შედეგია.
მთავარი უპირატესობა არის მექანიკური. გორვა დეფორმირებს ლითონს მბრუნავ რულონებს შორის კომპრესიული ძალების მეშვეობით, რაც ნიშნავს:
- არ აცვიათ.რულონის სიცოცხლე იზომება თვეებში და არა ცვლაში და რულონის გამოცვლა პროგნოზირებადია და არა რეაქტიული.
- ზედაპირის უკეთესი დასრულება.ცივი გლინვა წარმოქმნის უფრო გლუვ, უფრო ერთგვაროვან ზედაპირს, ვიდრე ნახატი - გადამწყვეტი მნიშვნელობა ქვემო დინების მინანქრისთვის ან მოოქროვებისთვის.
- ხაზის უფრო მაღალი სიჩქარე.ხახუნისა და სითბოს დაგროვების გარეშე, თქვენ შეგიძლიათ მნიშვნელოვნად გაზარდოთ გამტარუნარიანობა. ჩვენი ინტეგრირებული სპილენძის ბრტყელი მავთულის წარმოების ხაზები აღწევს დიზაინის სიჩქარეს 400 მ/წთ.
- უფრო მკაცრი ტოლერანტობა.მაღალი სიმყარის წისქვილის სადგამებისა და ონლაინ გაზომვის გამოხმაურების კომბინაცია საშუალებას გვაძლევს შევინარჩუნოთ სისქის ტოლერანტობა ±0,005 მმ-მდე.
პრაქტიკაში, მე მინახავს, რომ მომხმარებლებმა 15-25%-ით შეამცირეს ტონაზე გადაყვანის ხარჯები, უბრალოდ, ნახატზე დაფუძნებული ბრტყელი მავთულის პროცესიდან ინტეგრირებულ მოძრავ ხაზზე. ეს არ არის თეორიული რიცხვი - ეს გამოწვეულია ხელსაწყოების შემცირებული ხარჯებით, ნაკლები ხარისხის უარყოფით და ციკლის უფრო სწრაფი დროებით.
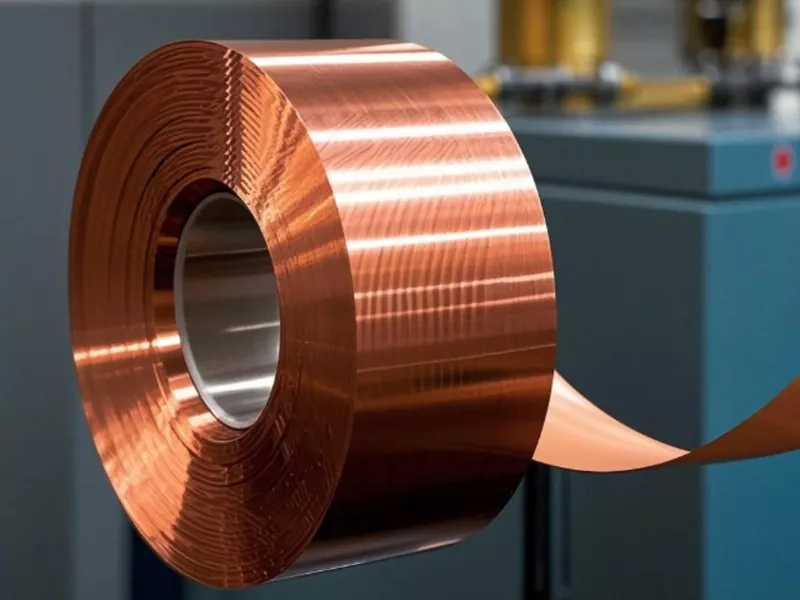
როგორ მუშაობს ბინა მავთულის Rolling Mill რეალურად
ადამიანები ხშირად მეკითხებიან, რა ხდება სინამდვილეში აბინა Wire Rolling Mill. პრინციპი მარტივია, მაგრამ ინჟინერია არ არის.
ტიპიური ინტეგრირებული ხაზი იწყება ვერტიკალური სპირალის ანაზღაურებით, რომელიც აწვდის მრგვალ სპილენძის მავთულს - Ø8 მმ-მდე ჩვენს სტანდარტულ კონფიგურაციებში - მრავალსართულიანი ნახაზის განყოფილებაში. იქიდან მავთული გადის რულონების სადგამების სერიას. თითოეული სადგამი ამცირებს სისქეს და, როდესაც აღჭურვილია კიდეების რულონებით, აკონტროლებს სიგანეს. სტენდებს შორის, ონლაინ გასაპრიალებელი და მტვრის შეგროვება ინარჩუნებს ზედაპირს სისუფთავეს. დასასრულს, ლაზერზე დაფუძნებული სისქის და სიგანის საზომი სისტემა უზრუნველყოფს რეალურ დროში უკუკავშირს PLC-ს, რომელიც ავტომატურად არეგულირებს რულონების ხარვეზებს თერმული გაფართოების, რულონის ცვეთა ან შემომავალი მასალის ცვალებადობის კომპენსაციისთვის.
აი, როგორ გამოიყურება ტიპიური GRM ხაზის კონფიგურაციაში:
| კომპონენტი | სპეციფიკაცია | რაოდენობა |
|---|---|---|
| ვერტიკალური Coil Payoff Stand | — | 1 კომპლექტი |
| Six Die სახატავი მანქანა | DLF6D/500 | 1 კომპლექტი |
| პირველი ორი მაღალი Rolling Mill | Ø300 მმ | 1 ერთეული |
| პირველი ეჯერის წისქვილი | Ø155 მმ | 1 ერთეული |
| მეორე ორი მაღალი მოძრავი წისქვილი | Ø200 მმ | 1 ერთეული |
| მეორე ეჯერის წისქვილი | Ø155 მმ | 1 ერთეული |
| მესამე ორი მაღალი მოძრავი წისქვილი | Ø160 მმ | 1 ერთეული |
| ონლაინ გასაპრიალებელი და მტვრის კოლექცია | — | 1 კომპლექტი |
| ონლაინ სისქის და სიგანის გაზომვა | ლაზერზე დაფუძნებული, დახურული მარყუჟის | 1 კომპლექტი |
| განივი ასატანი მანქანა | ავტომატური გრაგნილი | 1 კომპლექტი |
ხაზი გადის მაქსიმალური საპროექტო სიჩქარით 400 მ/წთ და ამუშავებს შემომავალ მავთულს Ø8 მმ-მდე დასრულებულ ბრტყელ მავთულში, რომლის სისქე მერყეობს 2.0-12 მმ და სიგანე 0.5-4.0 მმ. უფრო თხელი მავთულისთვის - იფიქრეთ ფოტოელექტრული ლენტით ან ზუსტი მიკრო ბრტყელი მავთულისთვის - ჩვენ ვაკონფიგურირებთ სხვა კონფიგურაციას უფრო პატარა რულონის დიამეტრით და უფრო მაღალი სიჩქარის კოეფიციენტებით.
ორი მაღალი წინააღმდეგ ოთხი მაღალი: სწორი კონფიგურაციის არჩევა
ეს არის კითხვა, რომელსაც მე ყველაზე ხშირად ვსვამ წარმოების მენეჯერებისგან, რომლებიც აფასებენ ახალ ხაზს. მოკლე პასუხი: ეს დამოკიდებულია თქვენს საკვებ მასალაზე და მზა პროდუქტის მოთხოვნებზე. უფრო გრძელი პასუხი მოიცავს რამდენიმე პრაქტიკულ საინჟინრო კომპეტენციას.
ჩვენიბინა Wire Rolling Millsგამოიყენეთ მოდულური დიზაინი, რომელიც მხარს უჭერს ორი მაღალი მბრუნავი წისქვილის ერთეულებს ან ოთხმაღალი მოძრავი წისქვილის ერთეულებს და ხშირ შემთხვევაში, ჰიბრიდული კონფიგურაცია საუკეთესოდ მუშაობს.
| პარამეტრი | ორი მაღალი Rolling Mill | ოთხი მაღალი Rolling Mill |
|---|---|---|
| რულონის მოწყობა | ორი სამუშაო რულონი, უშუალო კონტაქტი მასალასთან | ორი სამუშაო რულონი + ორი სარეზერვო რულეტი |
| ტიპიური სამუშაო რულონის დიამეტრი | 160–300 მმ (GRM სტანდარტული დიაპაზონი) | მცირე სამუშაო რულონები, უფრო დიდი სარეზერვო რულონები |
| შემცირების უნარი | ზომიერი თითო საშვი; იდეალურია უხეში და შუალედური პასებისთვის | უფრო მაღალი შემცირება თითო პასზე; უკეთესია დასრულების და თხელი ლიანდაგებისთვის |
| განზომილების სიზუსტე | კარგი; ±0.01 მმ სიგანე მიიღწევა კიდით | შესანიშნავი; ±0.005 მმ სისქე მიღწევადია |
| ზედაპირის ხარისხი | კარგია ზოგადად ბრტყელი მავთულისთვის | უმაღლესი; კრიტიკულია მინანქრისა და მოოქროვებისთვის |
| განაცხადის ტიპიური ეტაპი | უხეშობა და შუალედური მოძრავი | დასრულების მოძრავი, თხელი ზოლები, მაღალი ასპექტის თანაფარდობის მავთული |
| მოვლის სირთულე | ქვედა; ნაკლები რულონები სამართავად | უმაღლესი; საჭიროა სარეზერვო როლის მოვლა |
| საუკეთესოდ შეეფერება | სატრანსფორმატორო დირიჟორები, CTC, უფრო დიდი კვეთები | EV თმის სამაგრი მავთული, ზუსტი კონექტორები, თხელი PV ლენტი |
ჩემი პრაქტიკული წესი: თუ თქვენი მზა პროდუქტი 3 მმ-ზე მეტი სისქეა ან 6 მმ-ზე უფრო ფართო, დაიწყეთ ორი-მაღალი კონფიგურაციით შემცირების უმეტესი ნაწილისთვის, შემდეგ დაამატეთ Four-High დასრულების სადგამი, თუ უფრო მკაცრი ტოლერანტობა გჭირდებათ. ნებისმიერი უფრო თხელისთვის - იფიქრეთ EV თმის სამაგრის დირიჟორებზე ან მშვენიერ ფოტოელექტრონულ ლენტზე - გადადით ოთხი-მაღალი დასრულების ეტაპიდან. ოთხი მაღალი წისქვილზე უფრო პატარა სამუშაო რულონები ახდენენ უფრო მაღალ კონტაქტურ წნევას რულონების ნაკლები გაბრტყელებით, რაც ზუსტად ისაა, რაც გჭირდებათ, როდესაც ეძებთ მიკრონის დონის სისქის კონტროლს.
ჩვენ ორივე კონფიგურაცია მივაწოდეთ მომხმარებლებს ელექტრონიკის, მოწყობილობების წარმოების, ზუსტი ზამბარების და ფოტოელექტრული ახალი ენერგიის სექტორებში. მოდულური მიდგომა ნიშნავს, რომ მომხმარებელს შეუძლია დაიწყოს Two-High ხაზით და დაამატოთ Four-High სტენდები მოგვიანებით, რადგან მათი პროდუქტის ნაზავი ვითარდება - მთელი ინვესტიციის გაუქმების გარეშე.
ხარისხის მოგება შეგიძლიათ გაზომოთ
როცა ხარისხიან მენეჯერებს ვესაუბრები, მათ არ სურთ ზედსართავი სახელები. მათ რიცხვები უნდათ. აი, რას აწვდიან ჩვენი ბრტყელი მავთულის მოძრავი ქარხნები წარმოებაში:
სისქის ტოლერანტობა:±0,005 მმ მზა ბრტყელ სპილენძის მავთულზე სტაბილურ პირობებში. ეს არის ადამიანის თმის სისქის დაახლოებით მეხუთედი, რომელიც თანმიმდევრულად იჭერს მთელ ხვეულს.
სიგანის ტოლერანტობა:± 0,01 მმ, მართავს კიდეების ქარხნები, რომლებიც დგას მთავარ მოძრავ სადგამებს შორის.
სისწორე:მოკლე დაძაბულობის ხაზის რულონის დიზაინისა და სადგამებს შორის დაძაბულობის ზუსტი კონტროლის კომბინაცია წარმოქმნის ბრტყელ მავთულს შესანიშნავი სისწორით - გადამწყვეტი მნიშვნელობა ავტომატური ლიკვიდაციისა და ქვედა დინების დამუშავებისთვის.
ზედაპირის დასრულება:ონლაინ გასაპრიალებელი და მტვრის შეგროვების სისტემა აშორებს მოძრავ ნამსხვრევებს, სანამ ისინი ზედაპირზე ჩაყრიან. მომხმარებლებისთვის, რომლებიც მინანქარს ან ფირფიტას ახდენენ თავიანთ ბრტყელ მავთულს, ეს პირდაპირ ითარგმნება როგორც საფარის ნაკლებ დეფექტებზე და უფრო მაღალ დიელექტრიკულ სიძლიერეზე.
უნდა აღვნიშნო კიდევ ერთი რამ, რაც ყოველთვის არ ჩანს სპეციფიკაციების ფურცლებში: თანმიმდევრულობა მთელ კოჭზე. სატესტო ნიმუშზე ± 0,005 მმ-ის დარტყმა ერთია. სხვაა ამ ტოლერანტობის შენარჩუნება პირველი მეტრიდან ბოლომდე. დახურული მარყუჟის კონტროლის სისტემა - ლაზერული გაზომვა, რომელიც უბრუნდება PLC-ს, რომელიც არეგულირებს ნაპრალებს რეალურ დროში - არის ის, რაც შესაძლებელს ხდის. ჩვენ გვქონდა მომხმარებლებმა გვითხრეს, რომ მათი ქვემო დინების უარყოფის მაჩვენებლები ნახევარზე მეტით შემცირდა GRM ხაზზე გადასვლის შემდეგ, უბრალოდ იმიტომ, რომ განზომილებიანი ცვალებადობა კოჭიდან კოჭამდე გაქრა.
გამტარუნარიანობა: საიდან მოდის სიჩქარე
სიჩქარე არის სათაურის ნომერი, მაგრამ მინდა გულწრფელი ვიყო იმის შესახებ, თუ საიდან მოდის ის სინამდვილეში.
ჩვენი სტანდარტული ინტეგრირებული სპილენძის ბრტყელი მავთულის ხაზი შეფასებულია მაქსიმალური დიზაინის სიჩქარისთვის 400 მ/წთ. შეადარეთ ეს 150-200 მ/წთ სიჩქარით გაშვებულ ტიპურ ხაზს შედარებითი ჯვარედინი მონაკვეთებისთვის, და თქვენ ხედავთ დაახლოებით 2× გამტარუნარიანობის უპირატესობას მანამ, სანამ არ გაითვალისწინებთ კვარცხლბეკის ცვლილებების აღმოფხვრას და მასთან დაკავშირებულ გაუმართაობას.
მაგრამ რეალური გამტარუნარიანობა არ არის მხოლოდ ხაზის სიჩქარე. ეს არის დრო და მოსავლიანობა:
- შემცირებული ხელით მართვა.იმის გამო, რომ დახატვა, გადახვევა, გაზომვა და აღება ინტეგრირებულია ერთ უწყვეტ პროცესში, არ არის საჭირო ხვეულების გაჩერება და გადაადგილება ეტაპებს შორის. მხოლოდ ამით შეუძლია 2-3 საათის პროდუქტიული დროის აღდგენა ცვლაში.
- ნაკლები დაუგეგმავი გაჩერებები.ჩანაცვლება არ ნიშნავს იმას, რომ არ არის შუა კოჭის შეფერხებები ხელსაწყოების შეცვლისთვის. რულონური უფსკრულის რეგულირება მოტორიზირებულია და რეცეპტის მიხედვით, ამიტომ პროდუქტის ზომებს შორის შეცვლას რამდენიმე წუთი სჭირდება და არა საათები.
- უფრო მაღალი მოსავლიანობა.უფრო მკაცრი ტოლერანტობა ნიშნავს, რომ ნაკლები მასალა მიდის ჯართში. სპილენძის ბრტყელი მავთულის მწარმოებლისთვის, რომელიც მუშაობს თვეში 500 ტონაზე, უარყოფის შემცირება 3%-დან 1,5%-მდე დაზოგავს დაახლოებით 7,5 ტონა სპილენძს ყოველთვიურად - მნიშვნელოვანი რიცხვი სპილენძის მიმდინარე ფასებში.
- ავტომატური აღება.განივი ასატანი მანქანა მავთულს ავტომატურად ახვევს, თანმიმდევრული დაჭიმვით და ხელით ჩარევის გარეშე. ეს ამცირებს როგორც შრომის ხარჯებს, ასევე დამუშავების დროს კოჭის დაზიანების რისკს.
ერთ-ერთ ბოლო პროექტში, მომხმარებელმა, რომელიც მუშაობს ტრანსფორმატორის სპილენძის ბრტყელ მავთულზე, შეცვალა ორი ცალკეული სახატავი ხაზი ერთი GRM ინტეგრირებული მოძრავი ხაზით. მათი ყოველთვიური გამომუშავება 180 ტონიდან 310 ტონამდე გაიზარდა იმავე ოდენობით. ანაზღაურებაზე მათემატიკა 18 თვეზე ნაკლები იყო.
აპლიკაციის კადრები: სად მუშაობს ჩვენი ქარხნები
ჩვენი ბრტყელი მავთულის Rolling Mills არ არის ერთი ზომის პროდუქტი. მოდულური დიზაინი არსებობს ზუსტად იმიტომ, რომ სხვადასხვა ინდუსტრიას განსხვავებული მოთხოვნები აქვს. აქ არის სწრაფი შევხედოთ, თუ როგორ იცვლება კონფიგურაცია სამ ძირითად სექტორში:
| მრეწველობა | ტიპიური დასრულებული ბრტყელი მავთული | რეკომენდებული კონფიგურაცია | ძირითადი ხარისხის მოთხოვნა |
|---|---|---|---|
| ტრანსფორმატორის გამტარები | სისქე 2,0–12 მმ; სიგანე 0,5–4,0 მმ | 5-სტენდი Two-High + Edger | განზომილებიანი თანმიმდევრულობა, ელექტრული გამტარობა |
| ფოტოელექტრული ლენტი | სისქე 0,05–0,20 მმ; სიგანე 0,2–2,0 მმ | მრავალსადგამი Four-High | სისქის ტოლერანტობა ≤ ±0,005 მმ ერთიანი შედუღებისთვის |
| EV ძრავის თმის სამაგრის დირიჟორები | სისქე 1,0–3,0 მმ; სიგანე 3,0–8,0 მმ | ორ-მაღალი უხეშობა + ოთხი-მაღალი დასრულება | კიდეების კონტური, სისწორე ავტომატური გრაგნილისთვის |
| ზუსტი ზამბარები და კონექტორები | სისქე 0,1–1,0 მმ | ოთხი-მაღალი გაპრიალებით | ზედაპირის დასრულება, კუთხის რადიუსის კონტროლი |
ფოტოელექტრული პროგრამა არის ის, სადაც მე დავინახე, რომ ტოლერანტობის მოთხოვნა მკვეთრად გამკაცრდა ბოლო სამი წლის განმავლობაში. მზის ელემენტის ეფექტურობის სამიზნეები უფრო მაღლა იწევს, ლენტის მწარმოებლებს სთხოვენ შეინარჩუნონ სისქის ცვალებადობა ±0,005 მმ-ის ფარგლებში მთელ კოჭზე. ნახატზე დაფუძნებული ძველი პროცესები ამას ებრძვიან, რადგან საყრდენის ცვეთა ცვლის კვეთას თანდათანობით კოჭის სიგრძეზე. Rolling, დახურული მარყუჟის გამოხმაურებით, ინარჩუნებს მას სტაბილურად.
EV hairpin დირიჟორებისთვის, გამოწვევა განსხვავებულია. თქვენ გჭირდებათ სუფთა კიდეების კონტური - ბრტყელი მავთულის მხარეს R-კუთხე უნდა იყოს ერთგვაროვანი, რადგან ნებისმიერი დარღვევა ვლინდება როგორც სუსტი წერტილი სტატორის გრაგნილში. ჩვენ ამას ვუპასუხებთ გამოყოფილი ბორცვებით და დასრულების საშვით, რომელიც კონკრეტულად აკონტროლებს კუთხის გეომეტრიას.
FAQ
რა მასალები შეიძლება დაამუშაოს ბრტყელი მავთულის Rolling Mill?
ჩვენი ქარხნები ძირითადად შექმნილია სპილენძისა და სპილენძის შენადნობებისთვის, მაგრამ იგივე პლატფორმა ამუშავებს ალუმინის, ვერცხლის მოოქროვილი სპილენძის, თუნუქის მოოქროვილი სპილენძის, ნიკელ-სპილენძის და სხვადასხვა შენადნობის მავთულს, რომლებიც გამოიყენება ელექტრო და ელექტრონულ პროგრამებში. რულონის მასალა და ზედაპირის დამუშავება შეირჩევა სამუშაო ნაწილის მასალის მიხედვით, რათა უზრუნველყოფილი იყოს თანმიმდევრული შესრულება და რულონის სიცოცხლე.
შემიძლია დავიწყო Two-High ხაზით და მოგვიანებით გავაუმჯობესო Four-High-ზე?
დიახ. მოდულური დიზაინი მიზანმიმართულია. ჩვენი ბევრი მომხმარებელი იწყებს ორი-მაღალი უხეში და შუალედური ხაზით, შემდეგ უმატებს ოთხი-მაღალი დასრულების სადგამებს, როდესაც მათი პროდუქტის ნაზავი გადადის უფრო თხელი ან უფრო მაღალი სიზუსტის ბრტყელ მავთულზე. საკონტროლო სისტემა და ხაზის განლაგება შექმნილია იმისთვის, რომ მოერგოს ამ სახის ეტაპობრივ გაფართოებას სრული რეკონსტრუქციის საჭიროების გარეშე.
რა არის სტანდარტული დრო მორგებული მოძრავი ხაზისთვის?
სტანდარტული ინტეგრირებული სპილენძის ბრტყელი მავთულის ხაზისთვის, ჩვენ ჩვეულებრივ ციტირებთ 4-6 თვეს შეკვეთის დადასტურებიდან ქარხნის მიღების ტესტირებამდე. მორგებული კონფიგურაციები - განსაკუთრებით ის, რომელიც მოიცავს არასტანდარტულ რულონის დიამეტრებს ან სპეციალიზებულ მოთხოვნებს - შეიძლება გააგრძელოს ეს ვადები 4-8 კვირით. ჩვენ გთავაზობთ 3D საწარმოო ხაზის მოდელირებას საინჟინრო ფაზაში, რათა მომხმარებელს შეეძლოს განიხილოს განლაგება და მასალის ნაკადი, სანამ ლითონს დავჭრით.
როგორ ახორციელებთ გაყიდვების შემდგომ მხარდაჭერას საზღვარგარეთული მომხმარებლებისთვის?
ჩვენ ვთავაზობთ გლობალურ 48-საათიან პასუხს ტექნიკური მხარდაჭერისთვის და ვინარჩუნებთ სერვისის ინჟინრების ქსელს, რომლებსაც შეუძლიათ იმოგზაურონ მომხმარებელთა საიტებზე ინსტალაციის, ექსპლუატაციისა და პრობლემების აღმოსაფხვრელად. დისტანციური დიაგნოსტიკა ხელმისაწვდომია PLC კონტროლის სისტემის მეშვეობით პრობლემის უფრო სწრაფად გადაჭრისთვის. ჩვენ ასევე უზრუნველვყოფთ უვადოდ ტექნიკურ დახმარებას ჩვენს მიერ მიწოდებული აღჭურვილობისთვის - ჩვენ არ გავდივართ საგარანტიო პერიოდის შემდეგ.
სთავაზობთ თუ არა საცდელ მოძრავი ან ნიმუშის ტესტირებას შეძენამდე?
დიახ. ჩვენ მოვუწოდებთ პოტენციურ მომხმარებლებს გამოგვიგზავნონ შემომავალი მავთულის ნიმუშები და სამიზნე სპეციფიკაციები. ჩვენი საინჟინრო ჯგუფი განახორციელებს საცდელ სვლას შესადარებელ კონფიგურაციაზე ჩვენს სატესტო ობიექტში და უზრუნველყოფს მზა ბრტყელი მავთულის ნიმუშს სრული განზომილებიანი ანგარიშით. ეს ორივე მხარეს აძლევს მკაფიო, მონაცემთა ბაზას აღჭურვილობის სპეციფიკაციისთვის.
თუ თქვენ აფასებთ ბრტყელი მავთულის მოძრავი ქარხანას სპილენძის ბრტყელი მავთულის წარმოებისთვის - იქნება ეს ტრანსფორმატორის გამტარებისთვის, ფოტოელექტრული ლენტისთვის ან EV ძრავის თმის სამაგრისთვის - GRM-ის ტექნიკური გუნდი ხელმისაწვდომია თქვენი კონკრეტული საკვების, სამიზნე ტოლერანტობისა და გამტარუნარიანობის მოთხოვნების განსახილველად. ჩვენ ვაშენებთ ამ სისტემებს 2008 წლიდან და თავს კომფორტულად ვგრძნობთ რთული კითხვებით.